

При выборе машин для формования резины для вашей производственной линии решение редко сводится только к цене. Вы рассматриваете оборудование, которое будет работать годами, поэтому такие факторы, как равномерность нагрева, стабильность гидравлической системы и надежность системы управления, имеют не меньшее значение, чем первоначальная стоимость.
Вот что мне удалось узнать за годы работы в цехах и изучения технических характеристик оборудования совместно с отделами закупок.
Типы машин для формования резины
Термин «машина для формования резины» охватывает несколько категорий оборудования, и понимание различий между ними помогает значительно сузить поиск.
Прессы для компрессионного формования одновременно воздействуют теплом и давлением на резиновые смеси в полости пресс-формы. Это наиболее простой подход, хорошо подходящий для изделий простой геометрии и крупносерийного производства.
Машины для литья под давлением предварительно нагревают резиновый материал перед его впрыском под давлением в полость пресс-формы. Этот метод обеспечивает более точный контроль потока материала и подходит для деталей более сложной конструкции.
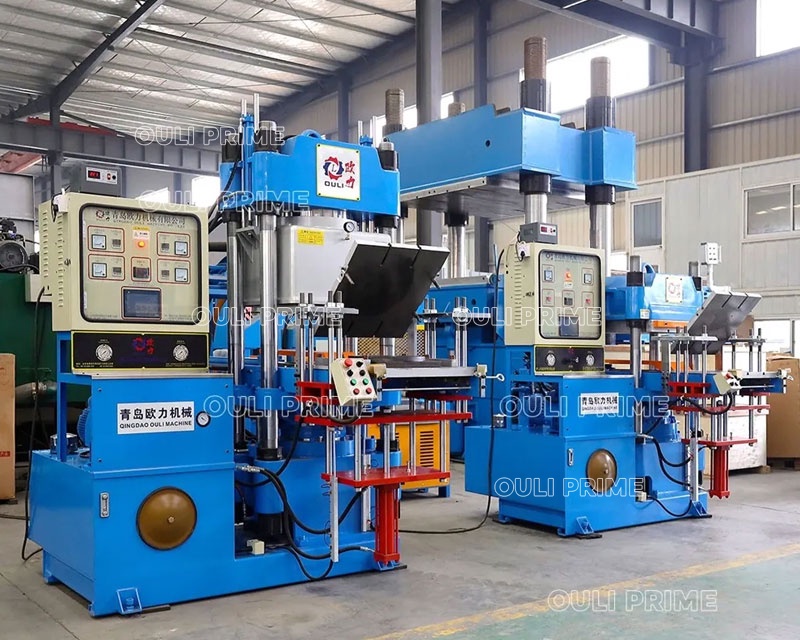
Вакуумные формовочные прессы сочетают принципы компрессионного формования с вакуумной технологией для удаления захваченного воздуха в процессе вулканизации. Для изделий сложной геометрии или продуктов, склонных к образованию воздушных включений, — например, уплотнительных колец круглого сечения, уплотнительных колец, медицинских резиновых компонентов или рамных сальников для автомобилей — вакуумный метод обычно обеспечивает более стабильные результаты. Вакуумная функция удаляет воздух из полости пресс-формы до и во время цикла вулканизации, что снижает пористость и улучшает качество поверхности готового изделия.
Ключевые технические параметры, которые действительно важны
При сравнении предложений разных производителей именно эти характеристики влияют на ежедневное производство:
Общее усилие смыкания, измеряемое в тоннах, определяет максимальный размер пресс-формы, который можно использовать. Пресс усилием 150 тонн эффективно работает с небольшими пресс-формами, тогда как установка на 500 тонн открывает возможности для более крупных производственных задач. Однако усилие — не единственный фактор: важны также размеры плит. Убедитесь, что нагревательные плиты достаточно велики для ваших пресс-форм с некоторым запасом для будущих потребностей.
Расстояние между плитами (иногда называемое высотой раскрытия) определяет максимальную толщину собираемых пресс-форм. Типичный диапазон составляет от 250mm до 400mm в зависимости от размера машины. При использовании многогнездных пресс-форм или толстых изоляционных слоев необходим достаточный зазор.
Диаметр поршня и длина хода влияют как на продолжительность цикла, так и на стабильность давления. Поршни большего диаметра обеспечивают большее усилие, но могут медленнее реагировать на регулировку давления. Длина хода определяет скорость открытия и закрытия плиты, что влияет на производительность.
Ниже приведена краткая справочная информация о типичном диапазоне характеристик для машин различных размеров:
Система нагрева: где качество проявляется быстрее всего
Равномерное распределение тепла критически важно для стабильной вулканизации. Мне приходилось видеть слишком много производственных проблем, причиной которых были нагревательные плиты, деформировавшиеся после нескольких сотен термических циклов. Выбирайте нагревательные плиты, точно шлифованные из качественной стали и прошедшие азотирование для защиты от деформации при многократном нагреве и охлаждении.
Допуск параллельности между плитами должен быть малым — в идеале от 0.05mm до 0.08mm — чтобы обеспечить равномерное давление по всей поверхности пресс-формы. При непараллельности плит глубина вулканизации становится неравномерной, а процент брака возрастает.
Точность регулирования температуры напрямую влияет на качество продукции. Машины с автоматическими системами поддержания постоянной температуры на базе PLC надежнее поддерживают заданные значения, чем ручные термостатические системы управления. Такая стабильность особенно важна при работе с различными резиновыми смесями — натуральным каучуком, EPDM, хлоропреном, силиконом, — каждая из которых требует определенной температуры вулканизации.
Гидравлические и электрические компоненты: скрытые факторы затрат
Гидравлическая система является сердцем любого пресса для компрессионного формования. Качество ее компонентов влияет как на производительность, так и на долгосрочные расходы на обслуживание, что не всегда очевидно из технической спецификации.
Надежные производители часто указывают гидравлические компоненты известных брендов. Речь идет не только о репутации: это означает более простой поиск запасных частей и более предсказуемые интервалы обслуживания. Когда уплотнение выходит из строя через 18 месяцев, а не через 6, ваш годовой бюджет на техническое обслуживание выглядит совершенно иначе.
Система электрического управления заслуживает аналогичного внимания. Контроллеры на базе PLC от известных производителей обеспечивают программируемую логику для автоматизированных последовательностей — автоматического подъема и опускания, автоматического удаления воздуха, выдержки давления, предварительного нагрева, отсчета времени и сигнализации. Такой уровень автоматизации снижает зависимость от оператора и обеспечивает более повторяемые результаты от партии к партии.
Проверьте, позволяет ли система переключаться между ручным и автоматическим режимами. При вводе в эксплуатацию или устранении неисправности застрявшей пресс-формы ручной режим предоставляет операторам прямое управление. После стабилизации процесса автоматический режим обеспечивает стабильность между сменами.
Конструкционные материалы и качество изготовления
Направляющие колонны, обеспечивающие движение плиты, обычно изготавливаются из среднеуглеродистой стали, подвергаются закалке и отпуску для повышения прочности, а затем хромируются для износостойкости. Для этих компонентов обычно используется твердость поверхности в диапазоне HRC 55-58. Правильно термообработанные колонны устойчивы к изгибу под нагрузкой, что сохраняет выравнивание пресс-формы на протяжении тысяч циклов.
Плунжер или шток, передающий давление на пресс-форму, должен быть изготовлен из материалов с высокой поверхностной твердостью и хорошими характеристиками износостойкости. Некоторые производители используют отбеленные легированные материалы, обеспечивающие твердость рабочего поверхностного слоя около HRC 60-70, что увеличивает срок службы между заменами.
Системы уплотнения также заслуживают внимания. Грамотно спроектированное многоступенчатое уплотнение гидравлического цилиндра предотвращает утечки масла и поддерживает герметичность давления в течение тысяч циклов. Выбирайте уплотнения, устойчивые к старению и разрушению под воздействием масла: это расходные материалы, и простота их замены означает меньше простоев при необходимости обслуживания.
Посадочные поверхности пресс-формы (верхняя, средняя и нижняя плиты) часто проектируются с использованием программного обеспечения для 3D-моделирования и отливаются как цельные элементы из высокопрочного чугуна. Такой подход обеспечивает высокую прочность и вязкость при пределе прочности на разрыв около 50 kgf/mm², что важно при постоянной работе в циклах высокого давления.
Что проверить перед приемкой оборудования
Перед подписанием приемочных документов разумно запросить документацию, подтверждающую проведение заводских приемочных испытаний машины. Надежные производители обычно длительное время проводят машины через автоматические циклы перед отгрузкой — некоторые выполняют непрерывные 72-часовые испытания, — чтобы вы могли убедиться, что гидравлическая система удерживает давление, нагревательные элементы поддерживают температуру, а логика управления правильно выполняет последовательности операций.
Уточните условия гарантии и наличие запасных частей. Стандартной является годовая гарантия на всю машину, хотя некоторые производители компонентов могут предлагать расширенное покрытие. Запросите перечень запасных частей с рекомендуемыми интервалами замены, чтобы соответствующим образом планировать бюджет на обслуживание. Большинство поставщиков предоставляет стандартный комплект запасных частей при поставке каждой машины.
Практические рекомендации по процессу закупки
Получите четкие сведения о сроках поставки. Стандартные конфигурации обычно отгружаются в течение 10–30 дней, однако индивидуальные варианты могут увеличить этот срок. Учитывайте время на монтаж и ввод в эксплуатацию: некоторые производители предоставляют инженерную поддержку на площадке для установки и обучения работников, что может значительно сократить сроки запуска.
Запросите подробные требования к электроснабжению и инженерным коммуникациям до начала подготовки вашего предприятия. Характеристики электропитания, требования к нагрузке на пол и потребность в охлаждающей воде следует подтвердить заранее, чтобы избежать задержек после прибытия машины.
Наконец, запросите рекомендации от действующих клиентов, эксплуатирующих машины аналогичного размера. Практические отзывы о времени бесперебойной работы, периодичности обслуживания и послепродажной поддержке часто раскрывают больше, чем одни лишь спецификации. При многолетних инвестициях в оборудование крайне ценны отзывы людей, которые действительно работают на этой машине каждый день.
Эта статья предназначена для предоставления общих рекомендаций специалистам по закупкам, оценивающим оборудование для формования резины. Конкретные конфигурации и возможности машин следует обсуждать непосредственно с производителями, чтобы обеспечить соответствие требованиям вашего конкретного применения.
оставьте ваше сообщение