

Что такое двухвалковая вальцовая машина и почему она важна?
Если вам доводилось работать в цехе по переработке резины, вы наверняка знакомы с двухвалковой вальцовой машиной. Это оборудование встречается практически в каждой мастерской по приготовлению резиновых смесей — от небольших лабораторий для работы с малыми партиями до полноценных производственных линий. Конструкция машины выглядит простой: два горизонтальных валка вращаются с разной скоростью, между ними остается зазор. Однако для эффективной работы с ней требуются знания и опыт.
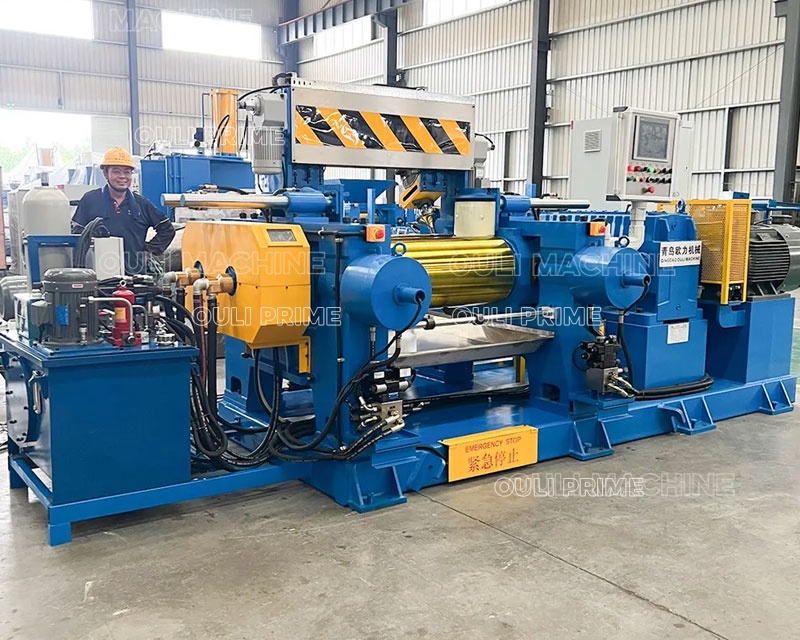
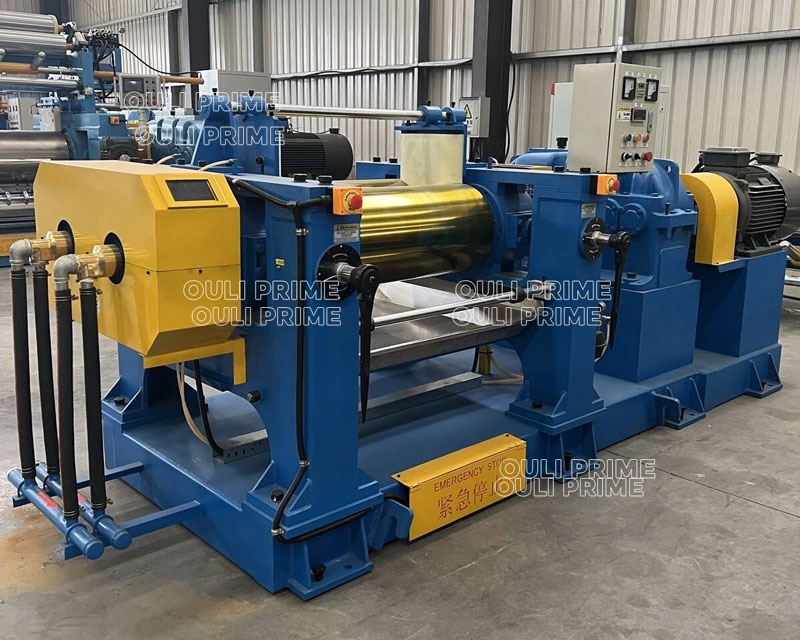
Двухвалковая вальцовая машина, также называемая открытыми резиносмесительными вальцами, главным образом используется для смешивания и разминания натурального и синтетического каучука, термопластов или EVA с различными химическими компонентами для получения однородной смеси. Полученный лист или жгут материала можно затем подавать непосредственно в каландры, горячие прессы, экструдеры или другое последующее технологическое оборудование.
В этой статье я расскажу об основных конструктивных особенностях, технических параметрах и практических аспектах, которые важно учитывать при выборе и эксплуатации двухвалковых резиносмесительных вальцов. Без лишних рекламных заявлений — только инженерные подробности, которые помогут вам принять обоснованное решение.
Основной принцип работы
В основе работы двухвалковых вальцов лежит простой сдвиг. Два параллельно установленных валка вращаются навстречу друг другу в зоне зазора. Передний (медленный) и задний (быстрый) валки создают разницу скоростей, которая воздействует сдвиговыми усилиями на резиновую смесь при ее прохождении через зазор. Это сдвиговое воздействие разрушает агломераты, распределяет наполнители и добавки и в конечном итоге обеспечивает однородность смеси.
Передаточное отношение скоростей валков — обычно от 1:1.09 до 1:1.35 в зависимости от модели — является одним из важнейших параметров. Более высокое отношение усиливает сдвиг, но также приводит к большему нагреву. Более низкое отношение оказывает на смесь более щадящее воздействие, но для достижения нужной степени диспергирования может потребоваться больше проходов. Оптимальный баланс зависит от конкретного материала и требований процесса.
Основные конструктивные особенности, влияющие на производительность
Конструкция валков
Валки — ключевой узел машины. В качественных вальцах валки изготавливаются методом центробежного литья из легированного чугуна LTG-H с содержанием хрома и молибдена и отбеленным слоем. Центробежный процесс обеспечивает плотную однородную микроструктуру и твердый отбеленный поверхностный слой с твердостью 72–75 HSD и глубиной отбела 15–20 mm. Этот твердый слой устойчив к износу и сохраняет качество поверхности в течение длительного срока службы.
В качестве опций предлагаются валки с хромовым покрытием для улучшения отделения материала, валки с зеркальной поверхностью для специальных требований к качеству поверхности, а также сверленые (полые) валки, через которые можно пропускать теплоноситель или охлаждающую среду для точного регулирования температуры.
Выбор подшипников
Правильный выбор подшипников напрямую влияет на энергопотребление и интервалы технического обслуживания. В современных двухвалковых вальцах используются самоустанавливающиеся роликовые подшипники, которые обладают более высокой грузоподъемностью и позволяют снизить энергопотребление примерно на 5% по сравнению с традиционными нейлоновыми втулками. В стандартную комплектацию входят подшипники таких марок, как ZWZ; подшипники FAG и SKF доступны в качестве опции в зависимости от ваших предпочтений и бюджета.
Смазка осуществляется автоматической системой подачи сухого масла (литиевой смазки), в которой можно задать интервал смазывания и количество подаваемой смазки. Это исключает необходимость определять параметры на глаз и обеспечивает стабильный срок службы подшипников.
Редуктор и трансмиссия
Редуктор — важный узел, от которого зависят передача крутящего момента и плавность работы. В качественных вальцах используются редукторы с закаленными зубьями от известных производителей. Как правило, это трехступенчатые четырехвальные трансмиссионные узлы с коэффициентом запаса прочности выше 2.0, обеспечивающие надежную передачу мощности даже при высоких нагрузках.
Рама и основание
Рама и основание свариваются, а затем проходят отжиг для снятия внутренних напряжений; после этого выполняется прецизионная обработка важных монтажных поверхностей. Толщина стальной плиты обычно достигает 240 mm, обеспечивая необходимую жесткость для сохранения соосности валков под нагрузкой. На этом не следует экономить: гибкая рама приводит к нестабильной ширине зазора между валками и низкому качеству смеси.
Система регулировки зазора
Зазор между валками необходимо точно регулировать. В стандартных комплектациях используется ручная регулировка, но также доступны системы автоматической регулировки с электроприводом или гидравлическим приводом. Они позволяют регулировать зазор с одной или обеих сторон, что особенно удобно при переходе между различными составами смеси или необходимости быстро менять зазор во время производства.
Элементы безопасности
Безопасность при работе на двухвалковых вальцах обязательна. Стандартное оборудование включает кнопки аварийного останова с обеих сторон машины и еще одну кнопку на электрическом пульте управления. Дополнительные опции безопасности включают устройства аварийного останова при ударе ногой, аварийный останов нажатием грудью, аварийный останов с помощью тяговой штанги и световые завесы безопасности. В тормозной системе обычно используются электрогидравлические тормоза с временем торможения около четверти оборота.
Краткий обзор технических параметров
Для разных производственных задач требуются машины разных размеров. Ниже приведен обзор доступных моделей с указанием размеров валков, скорости, производительности и требуемой мощности.
Как видно, в ассортимент входят модели как для небольших лабораторий, так и для крупных производственных предприятий. Выбор зависит от размера партии, типа материала и требуемой производительности.
Практические аспекты выбора двухвалковой вальцовой машины
Подбор размера машины под производственный процесс
Одна из самых распространенных ошибок — заказ машины, слишком большой или слишком маленькой для конкретной задачи. Вальцы φ160×320, рассчитанные на 4 kg за партию, идеально подходят для НИОКР или специальных смесей, выпускаемых малыми партиями. Модель φ660×2130 с производительностью 250–300 kg за партию подходит для крупносерийного производства стандартных резиновых изделий. Оценивайте реальные потребности в производительности, а не планируйте исходя из гипотетического роста в будущем.
Контроль температуры
При приготовлении резиновых смесей выделяется значительное количество тепла из-за сдвигового трения. Если ваша смесь чувствительна к температуре — например, содержит определенные эластомеры или летучие добавки, — следует рассмотреть валки с отверстиями и системой циркуляции охлаждающей среды. Это обеспечит активный контроль температуры, вместо того чтобы полагаться только на охлаждение окружающим воздухом или периодические циклы охлаждения.
Уровень автоматизации
Как часто вы меняете состав смеси? Если вы круглосуточно работаете с одним составом и лишь иногда меняете цвет, ручной регулировки зазора может быть достаточно. Если составы часто меняются или на одной линии выпускается несколько видов продукции, инвестиции в гидравлическую регулировку зазора или регулировку с помощью электропривода помогут значительно сократить простои и повысить стабильность процесса.
Совместимость с последующим оборудованием
Двухвалковые вальцы не работают изолированно. Убедитесь, что способ выгрузки материала — в виде листов, жгутов или заготовок — соответствует требованиям к подаче в ваш каландр, пресс или экструдер. Некоторые вальцы оснащаются смесителями для предварительной обработки материала и его автоматической подачи, что позволяет оптимизировать весь производственный процесс.
Часто задаваемые вопросы о двухвалковых вальцах
Вопрос 1. Какие материалы можно перерабатывать на двухвалковой вальцовой машине?
Двухвалковые вальцы подходят для натурального каучука, синтетических каучуков (SBR, BR, смесей NR, EPDM, NBR и других), термопластов, EVA и различных полимерных смесей. Важно, чтобы материал можно было разминать и подвергать сдвигу между валками при рабочей температуре. Для некоторых материалов с очень высокой вязкостью или чувствительных к нагреву могут потребоваться специальные конфигурации валков или системы регулирования температуры.
Вопрос 2. Как выбрать подходящее передаточное отношение скоростей валков для конкретной задачи?
Передаточное отношение скоростей валков определяет интенсивность сдвига. Более высокие значения (например, 1:1.35) обеспечивают более интенсивный сдвиг и подходят для разрушения агломератов и диспергирования таких наполнителей, как технический углерод или диоксид кремния. Более низкие значения (например, 1:1.09) оказывают более щадящее воздействие и лучше подходят для материалов, которые сильно нагреваются, или в случаях, когда важно сохранить структуру полимерных цепей. Начните с более низкого значения и постепенно увеличивайте его, контролируя температуру смеси и качество диспергирования.
Вопрос 3. Какое техническое обслуживание требуется двухвалковым вальцам?
Регулярное техническое обслуживание включает проверку систем смазки подшипников, осмотр поверхности валков, проверку точности зазора между валками, контроль уровня масла в редукторе и проверку работы аварийных остановов. Автоматическая система смазки значительно сокращает объем работ вручную. Большинство производителей рекомендуют проводить профилактическое обслуживание с учетом наработки, а не календарного времени.
Вопрос 4. Можно ли использовать двухвалковые вальцы для лабораторных испытаний?
Да. Небольшие модели, такие как X(S)K-160 с размером валков φ160×320 и производительностью 4 kg/партию, часто используются в лабораториях для разработки смесей, оптимизации рецептур и контроля качества. Они работают по тем же принципам сдвига, что и полноразмерные производственные вальцы, благодаря чему результаты лабораторных испытаний лучше соответствуют результатам производства.
Вопрос 5. Как оценивают качество двухвалковых вальцов?
К основным критериям оценки относятся материал валков и равномерность их твердости, качество и соосность подшипников, конструкция редуктора и коэффициент запаса прочности, жесткость рамы, точность механизма регулировки зазора и надежность систем безопасности. До покупки можно запросить протоколы испытаний вальцов, карту распределения твердости валков и провести пробный запуск — все это поможет оценить качество машины на практике.
Вопрос 6. Каковы типичные сроки поставки двухвалковой вальцовой машины?
Срок поставки зависит от модели и выбранных дополнительных опций. Стандартные комплектации обычно поставляются в течение 10–30 дней. Изготовление машин на заказ со специальной конфигурацией валков, комплектом средств автоматизации или особыми электрическими требованиями может занять больше времени. Рекомендуется обсудить сроки с производителем на раннем этапе выбора оборудования.
Вопрос 7. Доступны ли послепродажная поддержка и помощь при монтаже?
Надежные производители обеспечивают послепродажную поддержку, включая консультации по монтажу, помощь при вводе в эксплуатацию, обучение операторов и поставку запасных частей. Многие компании, работающие на международном рынке, могут направить технических специалистов на ваш объект для монтажа и обучения. Перед принятием решения о покупке уточните объем послепродажной поддержки.
Заключение
Несмотря на появление более современного смесительного оборудования, например закрытых резиносмесителей, двухвалковые вальцы остаются одним из основных видов оборудования для переработки резины. Простота, универсальность и высокий уровень контроля процесса сохраняют их актуальность как в небольших мастерских, так и на крупных производственных предприятиях.
При оценке двухвалковой вальцовой машины сосредоточьтесь на основных параметрах: качестве изготовления валков, выборе подшипников, надежности редуктора, жесткости рамы и средствах безопасности. Эти факторы больше влияют на долгосрочную производительность и однородность смеси, чем любые отдельные «особые функции». Тщательно изучите требования конкретного процесса, подберите подходящие размер и конфигурацию машины — и она станет надежным оборудованием, которое будет эффективно служить вашим производственным задачам.
Если у вас есть конкретные вопросы по выбору модели или вам нужна помощь в подборе конфигурации двухвалковых вальцов для вашей задачи, обратитесь к производителю, располагающему инженерной службой. Это поможет сэкономить время и избежать дорогостоящих ошибок в будущем.

оставьте ваше сообщение