

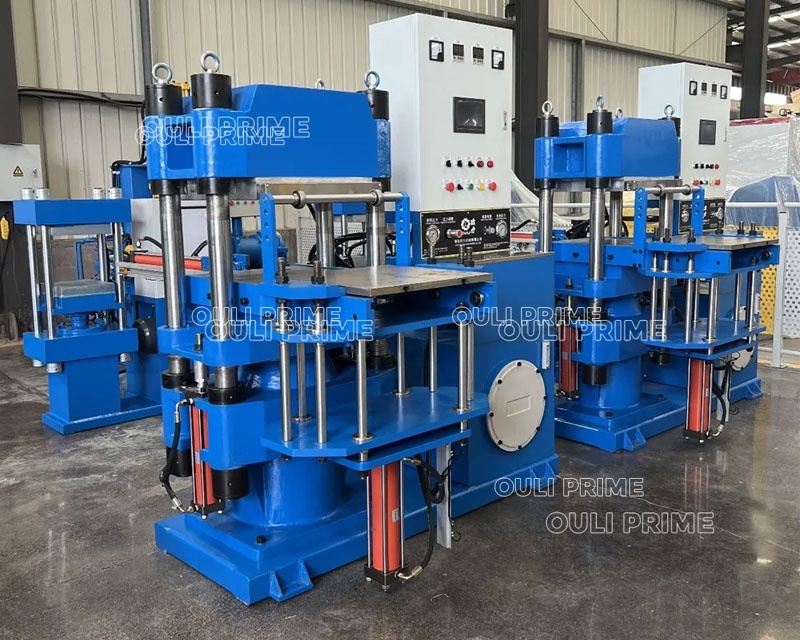
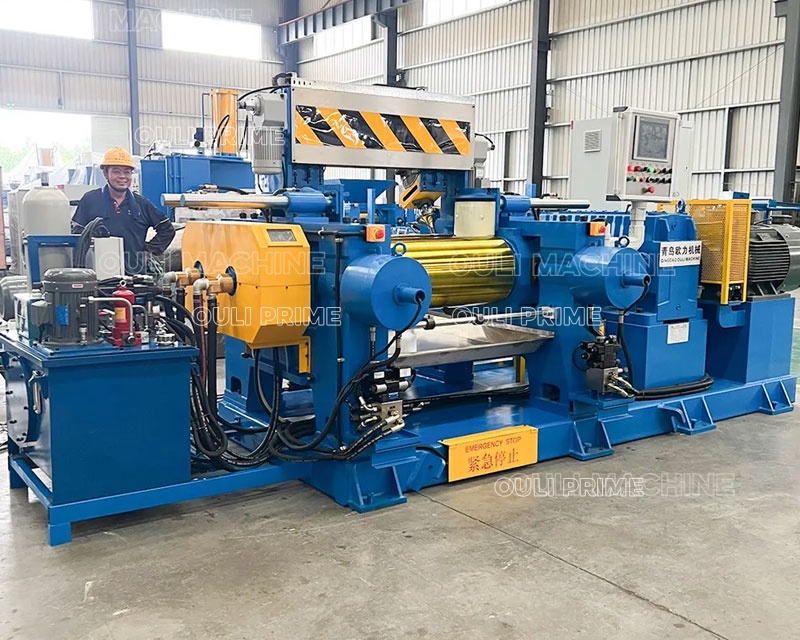
Я больше десяти лет работаю непосредственно на производстве: устраняю утечки в гидравлических системах в два часа ночи и наблюдаю, как операторам приходится работать на оборудовании, которое не соответствует их производственным задачам. Если я чему-то и научился в этой отрасли, так это тому, что качество вулканизационного пресса для резины определяется прочностью его конструкции и логикой управления. Можно использовать самую дорогую пресс-форму в мире, но если у вашего вулканизационного пресса нарушена параллельность плит или во время цикла падает давление, на изделиях появятся облой и неравномерно провулканизированные участки либо они будут полностью бракованными.
Когда я консультирую производителей, которые хотят модернизировать линии с прессами для резины, они часто теряются в рекламных формулировках. Им важно знать, выдержит ли оборудование круглосуточный производственный график. По моему опыту, разница между машиной, которая прослужит пятнадцать лет, и той, которая через три года станет бесполезной, обычно сводится к выбору материалов и инженерным допускам. Я видел заводы, где гидравлические прессы работали безупречно, но плиты деформировались уже через год, потому что сталь не прошла надлежащую обработку. Поэтому при выборе колонного вулканизационного пресса для резины нужно смотреть не на внешний вид, а на металлургические характеристики.
В производстве главное — стабильность. Вулканизационный пресс для резины должен снова и снова, тысячи раз в день, обеспечивать точные давление и температуру. В Qingdao OULI Machine мы проектируем колонные прессы с учетом этих требований. Мы не просто свариваем стальные детали: с помощью 3D-моделирования в SOLIDWORKS проверяем, чтобы коэффициент запаса прочности рамы превышал 2,5. Я видел, как рамы многих вулканизационных прессов трескались из-за того, что детали вырезали и сваривали без снятия сварочных напряжений отжигом. Мы используем высококачественную углеродистую сталь Q235A, вырезая ее цельной деталью, чтобы предотвратить такие трещины. Это несколько увеличивает затраты на обработку, но я предпочитаю заплатить за нее сейчас, а не менять раму позже.
Поговорим о сердце вулканизационного пресса для резины — плунжере и цилиндре. Мне приходилось разбирать вулканизационные прессы, плунжер которых был настолько сильно поцарапан, что напоминал терку. Обычно причина в недостаточной твердости поверхности. Для плунжеров мы используем холоднотвердый сплав LG-P: твердость поверхности составляет HRC60-70, а глубина холоднотвердого слоя — 15-20 мм. Поверьте, при ежедневном прессовании абразивных смесей это имеет огромное значение. Верхняя, средняя и нижняя опоры отлиты из высокопрочного чугуна QT-500 и проходят обработку для стабилизации структуры и пассивации. Предел прочности при растяжении составляет 50 кгс/мм, что особенно важно при работе на вулканизационном прессе для резины усилием 500T под высоким давлением.
За последние десять лет логика управления изменилась в отрасли переработки резины сильнее всего. Для простых прокладок подходят старые релейные системы управления, но для формования сложных термореактивных пластиков или пеноматериалов нужен вулканизационный пресс для резины с интеллектуальной системой управления. Мы используем ПЛК Mitsubishi: они обеспечивают автоматический сброс воздуха, предварительный нагрев и поддержание постоянной температуры без сбоев. Помню случай, когда у заказчика в силиконовых уплотнениях образовывались воздушные пузыри. Мы заменили оборудование на вулканизационный пресс с автоматическими циклами удаления воздуха, и доля брака снизилась почти до нуля. Это не магия — просто грамотное программирование.
Способ нагрева также влияет на качество продукции. Мы предлагаем паровой и масляный нагрев, однако для точного контроля температуры в вулканизационном прессе для резины часто наиболее практичен электрический нагрев. Мы используем гидравлический контур с насосом комбинированной высоты, чтобы уменьшить потери мощности и снизить эксплуатационные расходы. Я бывал на предприятиях, где счета за электроэнергию для линии с гидравлическими прессами были огромными из-за неэффективной конструкции насосов. За год непрерывной работы такие небольшие инженерные улучшения дают заметный результат.
Уплотнения — еще одна область, в которой я видел слишком много отказов. Утечка в вулканизационном прессе для резины создает угрозу безопасности и превращает обслуживание в кошмар. Мы применяем четырехступенчатую систему уплотнения, устойчивую к маслу, старению и износу. Это более новая конструкция, но на практике она выдерживает циклические нагрузки по температуре и давлению, разрушающие стандартные уплотнительные кольца. В сочетании с основными гидравлическими компонентами японского бренда YUKEN система надежно сохраняет герметичность. Я видел, как вулканизационные прессы с обычными клапанами дребезжали и вибрировали; компоненты YUKEN работают плавнее и тише.
Точность имеет значение. При сборке вулканизационного пресса для резины мы обеспечиваем допуск параллельности в пределах 0,05–0,08 мм. Почему это важно? Если плиты не параллельны, плотность резиновых деталей будет неравномерной: одна сторона провулканизируется быстрее другой. Колонны изготовлены из легированной стали 40Cr, чтобы сохранять соосность под нагрузкой. Я измерял вулканизационные прессы с допуском вдвое больше, и операторам постоянно приходилось корректировать положение пресс-форм, чтобы компенсировать отклонения. Это потеря времени.
Ниже приведены технические характеристики наших стандартных колонных моделей. Это не просто данные из каталога, а реальные производственные возможности, которые я проверил непосредственно на производстве:
Обратите внимание на столбец с массой. Вулканизационный пресс для резины усилием 500T весит более 21 000 кг. Такая масса необходима для поглощения ударных нагрузок и сохранения устойчивости во время цикла формования. Более легкие машины вибрируют, а вибрация разрушает уплотнения и ухудшает качество поверхности изделий.
Мы также предлагаем индивидуальную настройку, поскольку задачи применения вулканизационного пресса для резины различаются. Некоторым заказчикам нужны модели с выдвижным рабочим столом для быстрой смены пресс-форм. Другим требуются специальные Т-образные пазы на нагревательных плитах. Для всех моделей доступны варианты открытия пресс-формы Rail, 2RT, 3RT или 4RT. Я работал с поставщиками автомобильной промышленности, которым требовался вулканизационный пресс с определенной высотой просвета для высоких пресс-форм. Мы отрегулировали ход и зазор, чтобы выполнить это требование. Именно такая гибкость отличает мастерскую от полноценного инженерного партнера.
Безопасность не обсуждается. Я видел слишком много травм в этой отрасли из-за старых гидравлических прессов без надлежащих ограждений. Наш вулканизационный пресс для резины оснащается световыми завесами и может комплектоваться двухручным управлением. В ПЛК также предусмотрены блокировки безопасности, которые не позволяют плите двигаться при нарушении защитного ограждения. Речь не только о соблюдении требований: важно, чтобы операторы возвращались домой в том же состоянии, в котором пришли на работу.
Обслуживание вулканизационного пресса для резины не должно превращаться в работу на полный день. Благодаря четырехступенчатой системе уплотнения и высококачественным гидравлическим компонентам интервалы обслуживания остаются разумными. Я всегда говорю заказчикам: проверяйте уровень масла, следите за датчиками температуры и держите плиты в чистоте. При таком уходе надежно изготовленный вулканизационный пресс прослужит десятилетиями. Я видел машины из 90-х годов, которые до сих пор прессуют уплотнительные кольца, потому что изначально были правильно спроектированы.
Часто задаваемые вопросы о вулканизационных прессах для резины
Для чего используется вулканизационный пресс для резины? Вулканизационный пресс для резины в первую очередь используется для вулканизации резиновых смесей под воздействием тепла и давления. В ходе этого процесса полимерные цепи сшиваются, придавая резине эластичность, прочность и долговечность. Помимо резины, на этих машинах обрабатывают термореактивные пластики, пеноматериалы, смолы, бакелит и даже формуют металлический лист. Я использовал их для изготовления самых разных изделий — от силиконовой кухонной утвари до стыковки промышленных конвейерных лент.
Как работает вулканизационный пресс для резины? Вулканизационный пресс для резины с помощью гидравлической системы приводит в движение поршень, который создает давление в полости пресс-формы. Одновременно нагревательные плиты (электрические, паровые или масляные) доводят пресс-форму до требуемой температуры вулканизации. ПЛК управляет циклом: смыканием, созданием давления, сбросом воздуха (для удаления захваченного воздуха), выдержкой в течение заданного времени и раскрытием. Это согласованное сочетание тепла, давления и времени.
В чем разница между колонным и рамным типами? В колонных вулканизационных прессах для резины плита направляется четырьмя вертикальными колоннами, что обеспечивает высокую точность и параллельность. Рамные прессы (или прессы С-образной конструкции) имеют открытую переднюю часть, поэтому в некоторых случаях их удобнее загружать, однако при большом тоннаже они могут быть менее жесткими. Для тяжелых операций формования, где параллельность критически важна, я обычно рекомендую колонную конструкцию. Для легких операций с частой сменой пресс-форм может подойти рамный вулканизационный пресс.
Как выбрать подходящий размер? Рассчитайте общую проекционную площадь пресс-формы и умножьте ее на необходимое давление вулканизации (обычно 150–200 кг/см² для резины). Добавьте запас прочности. Если используются многогнездные пресс-формы, учитывайте общую площадь всех гнезд. Я видел, как люди покупали вулканизационный пресс для резины усилием 100T для пресс-формы, которой требовалось 120T, и получали ужасный облой. Если планируете расширять производство, всегда выбирайте модель с небольшим запасом по усилию.
Какое обслуживание требуется? Для гидравлической системы пресса крайне важны регулярная замена масла и фильтров. Периодически проверяйте уплотнительные кольца на износ. Содержите нагревательные плиты в чистоте и следите за их калибровкой. Смазывайте направляющие колонны. Рекомендую ежемесячно проверять электрические соединения в шкафу ПЛК. Профилактическое обслуживание вулканизационного пресса для резины обходится недорого, а простой — дорого.
Каков срок поставки? Стандартные модели вулканизационных прессов для резины обычно отгружаются из Циндао в течение 30–45 дней. Изготовление по индивидуальной конфигурации или моделей с большим усилием, например 500T, может занять 60–90 дней. Мы поддерживаем запасы распространенных компонентов, чтобы ускорить поставку, однако точное литье и сборка требуют времени. Я предпочитаю, чтобы вы подождали еще неделю, а не получили машину, в которой не были должным образом сняты внутренние напряжения.
Какую гарантию вы предоставляете? Мы предоставляем стандартную гарантию на производственные дефекты и отказы компонентов. Она не распространяется на быстроизнашивающиеся детали, например уплотнения, и повреждения по вине оператора. По моему опыту, при надлежащем обслуживании наши вулканизационные прессы для резины редко требуют гарантийного ремонта. Но если возникнет неисправность, мы окажем поддержку.
Можно ли изготовить машину по индивидуальным требованиям? Да. Мы адаптируем размеры плит, высоту просвета, длину хода и логику управления. Нужны Т-образные пазы? Сделаем. Требуется определенное напряжение для вашего региона? Без проблем. Мы изготавливали вулканизационные прессы как для лабораторий, так и для крупных промышленных линий. Модульная конструкция наших колонных машин позволяет это сделать без ущерба для прочности конструкции.
Какие функции безопасности предусмотрены? Световые завесы, кнопки двухручного пуска, аварийные остановы и блокировки безопасности входят в стандартную комплектацию. ПЛК также контролирует давление и температуру, предотвращая опасные ситуации. Я устанавливал вулканизационные прессы для резины на предприятиях со строгими проверками безопасности, и каждый раз оборудование успешно их проходило. Безопасность оператора заложена в конструкцию, а не добавлена впоследствии.
Какие способы нагрева доступны? Мы предлагаем электрический, паровой и масляный нагрев. Электрический нагрев наиболее распространен для вулканизационных прессов для резины, поскольку он обеспечивает чистую, точную и простую регулировку. Паровой нагрев удобен, если на предприятии уже есть котельная. Масляный нагрев обеспечивает равномерную температуру на больших плитах. Для новых установок я обычно рекомендую электрический нагрев, если нет особых причин выбрать другой способ.
Выбор вулканизационного пресса для резины — это долгосрочное вложение. Важно учитывать не только цену покупки, но и стоимость изготовления каждой детали в течение следующих пятнадцати лет. Я помогал предприятиям переходить со старого оборудования на современные вулканизационные прессы с управлением через ПЛК, и повышение эффективности было заметно сразу: меньше брака, меньше простоев, меньше обслуживания. Когда будете готовы обсудить конкретную задачу, подготовьте чертежи пресс-формы и плановые показатели производства. Вместе мы подберем подходящую конфигурацию вулканизационного пресса для резины. Инженерное дело — это решение задач, а не просто продажа металла.

оставьте ваше сообщение